

Bir Rulman Nasıl Ön Yüklenir: Adım Adım Yöntemler ve Kaçınılması Gereken Yaygın Hatalar
Rulman ön yüklemesi, bir montaj ısınana kadar basit görünen ayarlardan biridir. Kısa cevap, bir rulmana ön yükleme yapılması, kontrollü bir eksenel yük uygulayarak iç boşluğun kasıtlı olarak kaldırılması anlamına gelir, böylece yuvarlanma elemanları yuvarlanma yollarıyla temas halinde kalır. Doğru yapıldığında iş milini daha sert, daha sessiz ve daha hassas hale getirir. Kötü yapılırsa ısıya, gürültüye ve erken arızaya neden olur. Bir iş milinin 20.000 devir/dakikada neden sessiz kaldığını ve aynı iş milinin sızlandığını hiç merak ettiyseniz, aradaki fark genellikle ön yüklemedir. Bu kılavuz size iki ana önyükleme yöntemini, doğru seviyeye nasıl karar vereceğinizi ve teknisyenlerin savaşı en çok nerede kaybettiğini anlatacaktır.
Neden bir Rulmanı önceden yüklemelisiniz?
Yük her talaşta değişirken kesiciyi sabit tutması gereken bir frezeleme iş milini düşünün. Rulmanın iç boşluğu varsa, şaft eksenel yönde birkaç mikrometre kayabilir, alet titrer ve yüzey kalitesi bozulur. Ön yükleme bu boşluğu kapatır ve yuvarlanma elemanlarını sabit bir elastik temas durumuna sokar. Bir rulmana ön yükleme yapmanın pratik nedenleri sertliği arttırmak, gürültüyü azaltmak, hassas şaft konumunu korumak, hafif yükler altında bilyenin kaymasını önlemek ve yatak aşınmasını veya termal genleşmeyi telafi etmektir. Takım tezgahı milleri, ölçüm aletleri ve tıbbi ekipman tekrarlanabilir doğruluk için ön yüklemeye bağlıdır.
Ön yükleme, somunun sıkılaştığını hissedene kadar sıkılmasıyla aynı şey değildir. Hedef, maksimum tork değil, tanımlanmış bir dahili yüktür. Mühendislik açısından, yuvarlanma elemanları aracılığıyla iç ve dış halkalar arasında sıkıştırma yaratıyorsunuz.
Konum Ön Yükü ve Sabit Basınç Ön Yükü Karşılaştırması
Çoğu ön yükleme sistemi iki aileye ayrılır: konum ön yüklemesi ve sabit basınç ön yüklemesi. Pozisyon ön yükünde, yatakları belirli bir mesafeye sabitlemek için ara parçalar, şimler veya kilitli somunlar kullanılır. Ön yük kuvveti, yatak genişliğine göre ara parça boyutu tarafından kilitlenir; sistem kurulduktan sonra hareket edemez. Sabit basınçlı ön yükleme, yatak halkalarını birbirine bastırmak için dalgalı yay veya sarmal yay gibi bir yay kullanır. Yay, yatak ve mil sıcaklıkla birlikte büyüse bile uygulanan kuvveti yaklaşık olarak sabit tutar.
Her iki yöntem de eğik bilyalı rulmanlarda yaygındır çünkü bilya ve yuvarlanma yolu arasındaki temas hattı eksenel ön yükü öngörülebilir bir radyal sertliğe dönüştürür. Bu rulman tipi hakkında daha fazla bilgi için, bkz. eğik bilyalı rulman kılavuzu . Pozisyon ön yüklemesi yüksek sertlik sağlar ancak ısı şaftı genişlettiğinde rulmana aşırı yük bindirilebilir. Sabit basınçlı ön yükleme, yüksek hızlı uygulamalarda daha bağışlayıcıdır çünkü kuvvet, sıcaklık artışıyla artmaz. Ön yüklemeli setler için eğik temaslı rulmanlar sipariş ederken genişlik toleransı ve paralellik, nominal delik boyutundan daha önemlidir. Fabrikadan gelen eşleşen çift seti, montajı basitleştirir ve tutarlı yük paylaşımı sağlar.
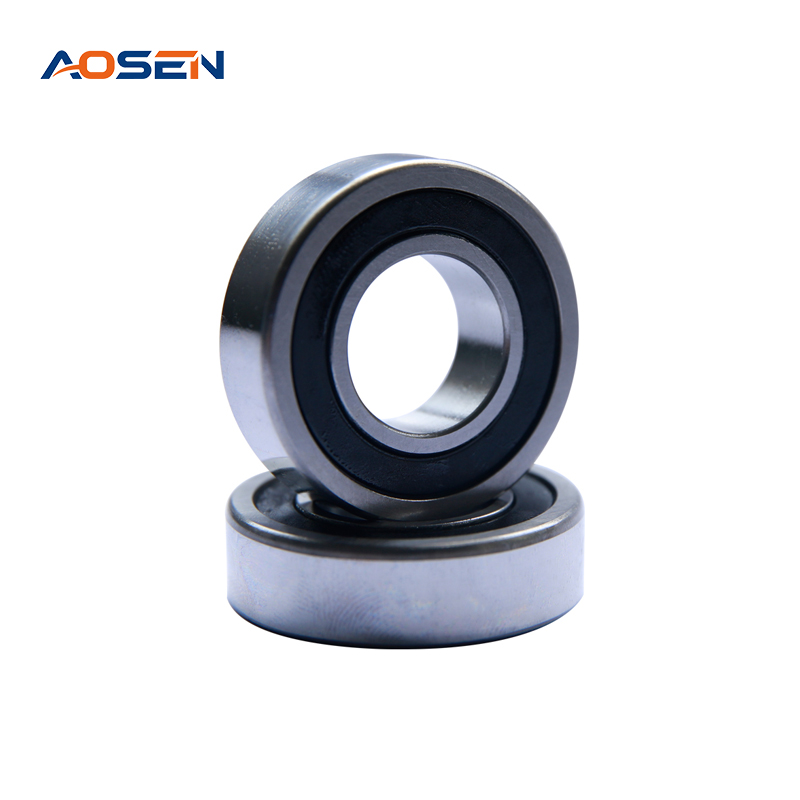 Yüksek Hızlı Uygulamalar için 7000 Serisi Eğik Bilyalı Rulmanlar 15 derecelik temas açısına sahip bu hassas rulmanlar, yüksek hızlı, düşük gürültülü makinelere uygundur. Yakınlarda tartışılan hafif ön yük ile iyi bir şekilde eşleşirler ve iş milleri için sağlamlık ve düşük sürtünme sunarlar. Ürünü Görüntüle →
İki Yöntem Nasıl Karşılaştırılır
| Özellik | Pozisyon Ön Yüklemesi | Sabit Basınç Ön Yüklemesi |
|---|---|---|
| Kaynağı önceden yükle | Sabit ara parça veya şim | Yay veya elastik eleman |
| Sertlik | Yüksek | Orta |
| Termal tepki | Isı ile artma eğilimindedir | Neredeyse sabit kalır |
| Tipik kullanım | Yüksek-rigidity spindles | Yüksek-speed or variable loads |
Doğru Ön Yük Nasıl Belirlenir
Doğru ön yükün seçilmesi torktan çok uygulamayla ilgilidir. Küçük elektrik motorları gibi yüksek hızda çalışan gürültüye duyarlı ekipmanlar için hafif ön yükleme genellikle yeterlidir. Ağır ön yük, takım tezgahı iş milleri gibi sertliğin ısıdan daha önemli olduğu uygulamalar için ayrılmıştır. Pratik bir yaklaşım, belirli bir düzenleme için rulman üreticisinin tavsiyesinden başlamak, ardından ayrılma torku veya eksenel sapma ile doğrulamaktır. Açısal kontak çiftinde, kilitli somun torkundaki küçük bir değişiklik iç yükü önemli ölçüde değiştirebilir, bu nedenle daima bir tork anahtarı kullanın ve nihai değeri kaydedin. Doğru yatak serisi zaten takıldığında, ölçülen sürükleme en az iki tam tur boyunca düzgün olmalıdır.
Kullanışlı bir temel kural, hız için daha hafif ön yükleme, sertlik için daha ağır ön yüklemedir. Pek çok yaygın seride, hafif ve orta ön yükleme arasındaki fark yalnızca birkaç mikrometrelik girişimdir. Üreticinin veri sayfası mevcut değilse, yaylı bir terazi kullanın ve dış halkayı yavaşça döndürürken sürtünme torkunu ölçün; bu tekrarlanabilir bir temel sağlar. İlk saatteki çalışma sıcaklığı artışı nihai karardır. Muhafaza ortam sıcaklığının 20°C'den fazla üzerine çıkarsa ve yükselmeye devam ederse, daha fazla hasar oluşmadan ön yükü azaltın.
 Ağır Hizmet Yükleri için 7200 Serisi Eğik Bilyalı Rulmanlar Daha büyük bir temas açısına sahip olan bu seri, önemli eksenel yüklerin ve yüksek sertliğin üstesinden gelir. Çevredeki kılavuzda belirtildiği gibi, daha ağır ön yük ve sertliğe öncelik verildiğinde idealdir. Ürünü Görüntüle →
Adım Adım Ön Yükleme Prosedürü
Hedef ön yükleme bilindikten sonra montaj üzerinde sabit bir sırayla çalışın. Aynı sıra çoğu iş mili, motor ve dişli kutusu düzenlemesi için de geçerlidir.
- Şaftı ve mahfazayı temizleyin, ardından tüm temas yüzeyleri ve omuz köşelerinin çapaklarını alın. İç veya dış halkanın altındaki kir, ön yük ölçümünü bozar ve oturma yüzeylerini çizebilir.
- Rulman düzeni kodlarını kontrol edin. Eşleşen çiftler için DB, DF veya DT düzenlemesi tam olarak işaretlendiği gibi kurulmalıdır; bir çiftin tersine çevrilmesi temas açısı yönünü ve ön yük davranışını değiştirir.
- Rulman çiftini ve varsa ara parçaları veya şimleri mile yerleştirin. Halkaları yuvarlanma yolu temas noktalarıyla aynı hizada tutun; yanlış hizalanmış bir ara parça, bilyalar üzerinde eşit olmayan yüke neden olur.
- Kilit somununu veya sıkıştırma somununu kademeli olarak kademeli olarak sıkın. Her aşamadan sonra yatağı döndürün. Direnç düzgün bir şekilde artmalı, tek bir açısal pozisyonda takılmamalı veya takılmamalıdır.
- Ortaya çıkan ön yükü ölçün. Bu, eksenel yer değiştirmenin bir kadranlı gösterge ile kontrol edilmesiyle veya tanımlanmış bir eksenel yük altında yatağın ayrılma torkunun ölçülmesiyle yapılabilir.
- Son sıkma işleminden sonra mili elle çevirin. Hafif, düzgün bir sürüklemeyle düzgün bir şekilde dönmelidir. Daha sonra tertibatı düşük hızda çalıştırın ve sıcaklık artışını izleyin.
Her aşamadan sonra rotasyon kontrolünü atlamayın. Ara parçaları kare değilse deforme olabilir ve bu genellikle her devirde aynı şaft açısında ortaya çıkan dar bir nokta olarak ortaya çıkar. Ön yük beklenen aralığın dışındaysa durun ve nedenini düzeltin, somunu daha fazla zorlamayın.
Yaygın Hatalar ve Pratik İpuçları
Saha sorunlarının çoğu tekrarlanan birkaç hataya dayanır. Aşırı sıkma en yaygın olanıdır: Bir teknisyen ön yükü sıradan bir sıkma kuvveti olarak görür ve iş milinin hızla ısınmasıyla sonuçlanır. Isı, iç bileziği ve şaftı genişleterek ön yükü daha da yükselterek termal bir kaçak yaratır. Diğer bir hata da şaftın termal büyümesinin göz ardı edilmesidir; Birkaç mikrometrelik genişleme, önceden yüklenmiş bir çift üzerindeki yükü önemli ölçüde artırır.
Yağlama aynı zamanda resmi de değiştirir. Başlangıçta aşırı gres, ayrılma torkunu artırır ve yanlış gres, makine çalışana kadar doğru ön yük okumasını maskeleyebilir. Yanlış brinelleme ile çalışan bir rulmanı asla tekrar kullanmayın: yuvarlanma yolları bir kez çöktüğünde, hiçbir ön yük ayarı onun düzgünlüğünü geri getiremez. Bir sorunun ilk işareti genellikle sabit bir sıcaklık artışıdır, bu nedenle ilk çalıştırma sırasında rulman sıcaklığının kaydedilmesi, küçük bir çabaya değer.
Bir rulmanın ön yüklemesi tek bir kilit somunu değeri değildir; rulman tipini, aralığını, yay oranını, çalışma sıcaklığını ve yağlamayı birbirine bağlayan bir sistem kararıdır. Güvenilir yol, ön yük için tasarlanmış rulmanları seçmek, bunları doğru düzende monte etmek ve sonucu sürtünme, tork ve sıcaklık kontrolleriyle doğrulamaktır. Dünyadaki en iyi kurulum prosedürü tutarsız yuvarlanma yolu geometrisini telafi edemez, dolayısıyla fabrika kontrolüne ve kalite kontrolüne sahip bir tedarikçi doğru seçimdir. Eğik bilyalı rulmanlarımız öngörülebilir ön yük için gereken genişlik tutarlılığında işlenir. Tolerans öyküsünü açıklayabilecek ve üretim sürecinin arkasında duran birinden satın alın.
İlgili Ürünler
-
 Daha Fazlasını Görüntüle
-
 Daha Fazlasını Görüntüle
6000 Serisi Sabit Bilyalı Rulmanlar
-
 Daha Fazlasını Görüntüle
7300 Serisi Eğik Bilyalı Rulmanlar
-
 Daha Fazlasını Görüntüle
7200 Serisi Eğik Bilyalı Rulmanlar
-
 Daha Fazlasını Görüntüle
6800 Serisi Sabit Bilyalı Rulmanlar
-
 Daha Fazlasını Görüntüle
6700 Serisi Sabit Bilyalı Rulmanlar
-

-
 +86-15990593443
-
 No. 558 Huancheng Batı Yolu, Zhouxiang Kasabası, Cixi Şehri, Ningbo Eyaleti, Zhejiang Eyaleti

- Hızlı Bağlantılar
- Ürün Kategorileri
- Sabit Bilyalı Rulmanlar
- Paslanmaz Çelik Sabit Bilyalı Rulmanlar
- Eğik Bilyalı Rulmanlar
- Flanş Rulmanları
Telif hakkı @
Ningbo Aosen Bearing Co., Ltd.

Şimdi Bize Mesaj Gönderin!